Artykuł sponsorowany
Jak zmierzyć zużytą sprężynę, żeby odtworzyć jej parametry bez błędu
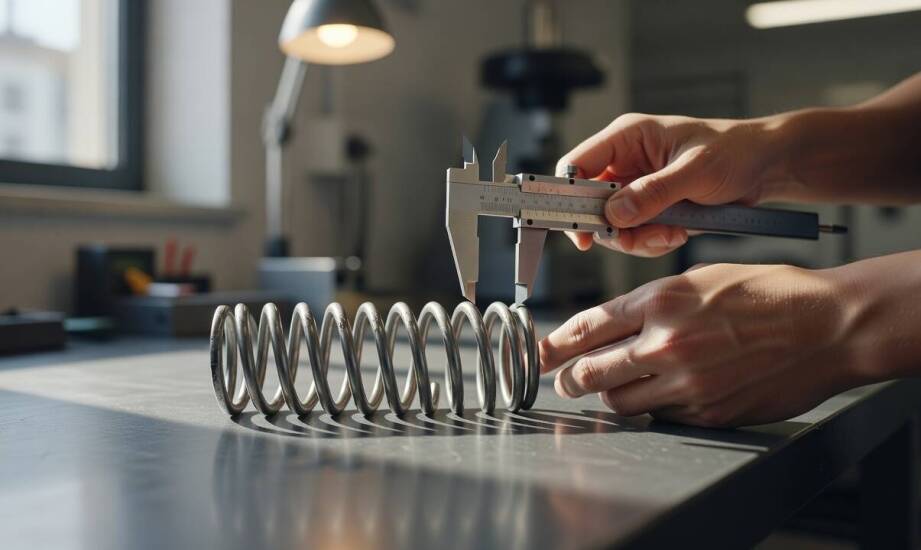
Zużyta sprężyna często pozostaje jedynym wzorcem, na podstawie którego można odtworzyć element pracujący w maszynie, pojeździe lub urządzeniu przemysłowym. Odczytywanie jej wymiarów wymaga specyficznego podejścia, ponieważ długotrwałe obciążenie, zmęczenie materiału i surowe warunki eksploatacyjne powodują nieodwracalne zmiany w strukturze drutu. Bezpośrednie skopiowanie surowych pomiarów starej próbki niemal zawsze prowadzi do wyprodukowania elementu, który nie będzie pracował prawidłowo. Skuteczne zrekonstruowanie detalu opiera się na umiejętnym oszacowaniu pierwotnych proporcji oraz wzięciu poprawki na odkształcenia, osiadanie zwojów i miejscowe ścieranie powierzchni.
Przeczytaj również: Zastosowania gazów technicznych w różnych branżach
Jak mierzyć parametry geometryczne zużytej sprężyny?
Rozpoczęcie procesu weryfikacji wymaga użycia suwmiarki lub mikrometru, co pozwala na zebranie podstawowych danych pomiarowych. Średnicę drutu zawsze sprawdza się w kilku różnych punktach oddalonych od skrajnych zakończeń. Końce sprężyn bywają trwale spłaszczone, wyrobione przez współpracujące detale lub zniekształcone w wyniku uderzeń związanych z dynamiką pracy. Zgromadzenie odczytów z różnych obszarów umożliwia wyciągnięcie średniej i ustalenie rzeczywistej grubości materiału wsadowego. Dokładny sposób odczytu zależy od specyfiki danej próbki, a w przypadku drastycznie zdegradowanych zwojów weryfikacja obejmuje wyłącznie najmniej naruszone fragmenty.
Przeczytaj również: Wykorzystanie folii LDPE w produkcji reklamówek – trwałość i ekologiczne aspekty
Średnicę zewnętrzną i wewnętrzną również odczytuje się w kilku wybranych punktach wokół osi pionowej elementu. Zużyte sprężyny poddawane asymetrycznym siłom często tracą idealnie okrągły kształt, stając się lekko owalne lub odkształcone. Z kolei długość swobodną mierzy się uważnie, notując ewentualne różnice względem przewidywanej przestrzeni montażowej. Praca w wysokich temperaturach czy stałe, silne obciążenie sprawiają, że sprężyna ulega zjawisku relaksacji i trwale traci swoją pierwotną wysokość. Pominięcie naddatku na naturalne osiadanie materiału skutkuje stworzeniem detalu o niewystarczającej sile nacisku po zamontowaniu w gnieździe docelowym.
Przeczytaj również: Sito do zboża a efektywność procesów czyszczenia i sortowania
Kolejnym etapem jest zliczenie zwojów, które tradycyjnie dzieli się na całkowite oraz czynne. O ile liczba zwojów całkowitych to proste zsumowanie wszystkich pętli drutu, o tyle zwoje czynne wymagają odrębnej interpretacji analitycznej. Zrozumienie, które dokładnie fragmenty biorą aktywny udział w ugięciu i pochłanianiu energii, stanowi podstawę do przeprowadzenia jakichkolwiek poprawnych obliczeń sztywności układu.
Interpretacja wymiarów dla różnych rodzajów sprężyn
Każdy rodzaj elementu sprężystego narzuca konstruktorowi inną procedurę weryfikacji. W modelach naciskowych kluczowe staje się zidentyfikowanie zwojów przygiętych i zeszlifowanych na końcach, które zachowują sztywność podczas ugięcia. Zwoje czynne stanowią w takiej konstrukcji różnicę między wartością zwojów całkowitych a końcówkami oporowymi. Długość swobodna mierzona jest wprawdzie po całym ciele, ale ostateczna charakterystyka sprężynowania zostaje wyliczona dopiero po naniesieniu korekty kompensującej utraconą na skutek zużycia wysokość.
Elementy naciągowe ocenia się według zupełnie innych kryteriów odniesienia. Długość swobodną określa się najczęściej poprzez precyzyjny pomiar odległości między wewnętrznymi krawędziami przeciwległych zaczepów. Napięcie wstępne, które dociska zwoje mocno do siebie w stanie spoczynku, wraz z upływem czasu i liczby cykli pracy słabnie. Jeśli uszkodzona próbka wykazuje prześwity między poszczególnymi zwojami bez obciążenia, odtworzenie początkowej siły pociągowej wymaga zaawansowanej wiedzy inżynieryjnej. W elementach skrętnych długość samego ciała ustala się z pominięciem wystających ramion. Najważniejszymi parametrami stają się tu wolny kąt odchylenia między zaczepami w stanie spoczynku oraz moment obrotowy niezbędny do wykonania ruchu.
Podczas skanowania geometrii łatwo powielić błędy rzutujące na wytrzymałość wyprodukowanej partii. Główną pułapką jest poleganie na pojedynczym odczycie wymiarów, zwłaszcza gdy powłoka zewnętrzna nosi ślady zaawansowanej korozji, wżerów lub mikropęknięć. Prawidłowo przeprowadzone dorabianie sprężyn na podstawie zdegradowanego wzoru stanowi proces, w którym specjalista nie dąży do zbudowania idealnej kopii uszkodzonej części. Celem pomiarów jest zrekonstruowanie pierwotnej geometrii tak, aby element na nowo zapewniał odpowiednią kinematykę w docelowym środowisku operacyjnym.
Firma Spretech J.K. z Katowic od ponad czterdziestu lat zajmuje się produkcją precyzyjnych elementów sprężystych, obejmującą warianty śrubowe, skrętne, talerzowe oraz spiralne płaskie. Specyfika działania zakładu nierzadko wiąże się z koniecznością analizy mocno wyeksploatowanych części dostarczanych przez przedsiębiorstwa przemysłowe. Dane geometryczne uzyskane podczas weryfikacji uszkodzonych próbek służą do przeprowadzenia obliczeń materiałowych oraz precyzyjnego doboru parametrów obróbki cieplnej na etapie formowania drutu.
Odtworzenie w pełni funkcjonalnego detalu z uszkodzonego wzorca bazuje na połączeniu specjalistycznej wiedzy o mechanice materiałów z ostrożnym podejściem pomiarowym. Zrozumienie procesów zmęczeniowych pozwala wyeliminować nawarstwione błędy odwzorowania. Skrupulatne zmapowanie parametrów z różnych punktów obiektu otwiera drogę do wykonania trwałej części, która bezpiecznie przejmie docelowe obciążenia robocze.
Kategorie artykułów
Polecane artykuły

Ochronne rękawice gumowe: dlaczego warto je nosić?

Jakie są zalety dzierżawy kserokopiarek kolorowych w porównaniu do czarnobiałych?

Wpływ dezynfekcji kanałów wentylacyjnych na jakość powietrza w budynkach przemysłowych
